屏蔽罩/屏蔽盖装配异常、弹片回弹不稳?电子方案商日常运营中的五金件成本与价值再评估
发布时间:2026-10-14
一、现象:日常运营中高频出现的三类典型问题
作为通信模组、物联网模组、手机/平板方案或POS机方案公司的实施运维负责人,您可能已遇到以下场景:
- 屏蔽罩/屏蔽盖装机后EMI余量不足:同一版PCB设计,换用不同批次屏蔽盖后辐射测试结果波动,影响整机EMI一致性;
- 弹片在自动化贴装中发生偏移或折弯失效:H系列弹片(官网公开命名)在SMT后段插装环节出现脚位变形,导致接触可靠性下降;
- 屏蔽夹安装后松脱或夹持力衰减:小批量验证通过,但量产过程中出现夹持性能随时间推移而减弱,影响整机结构稳定性。
这些问题表面是来料质量波动,深层常源于模具开发未覆盖全工况验证、冲压过程未锁定关键尺寸链、以及供应商未参与DFM早期协同——而这三者,正是东莞市卓益精密五金有限公司所明确提供的“配套模具开发与精密冲压服务”的核心交付边界。
二、原因诊断:成本被隐性放大的四个环节
根据已确认业务事实,屏蔽罩/屏蔽盖、屏蔽夹、弹片等均属“五金冲压件”,其真实成本不仅体现于单价,更沉淀于以下环节:
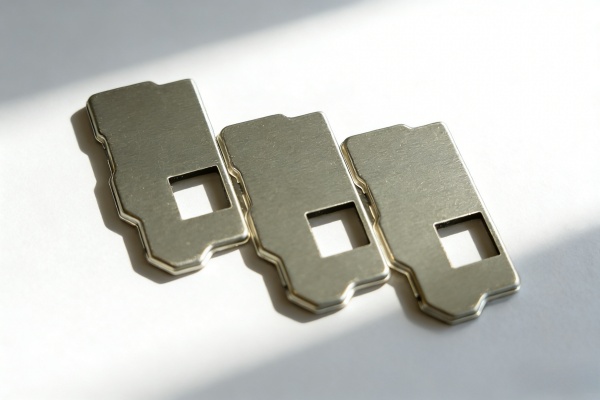
- 模具开发深度不足:若仅按2D图纸开模,未对屏蔽盖边缘R角、弹片折弯区成形稳定性、屏蔽夹簧片预压量进行工艺验证与试模迭代,则首样合格率低,反复修模将拉长交付周期并推高单件分摊成本;
- 冲压过程稳定性不足:产品归属“精密冲压”范畴,但实际稳定性取决于是否对关键尺寸(如屏蔽罩高度、弹片自由高度、屏蔽夹开口宽度)实施过程监控与批次管控;
- 材料与表面处理未闭环验证:屏蔽罩常用SPCC/SECC基材配合镍/锡电镀,但镀层附着力、可焊性需匹配客户回流焊曲线。资料中未提供具体材质与工艺参数,意味着需由双方共同定义验收标准;
- 包装与物流防护缺失:弹片、屏蔽夹属易变形件,若采用通用吸塑盘而非定制防压托盘,运输途中微变形将直接导致组装不良。
可核验事实依据:
官网产品栏目明确列出“单件式屏蔽盖”“双件式屏蔽框”“H系列弹片”等名称;
企业服务范围包含“配套模具开发与精密冲压”;
目标客户明确定义为“通信模组公司,物联网模组公司,手机方案公司,平板方案公司,POS机方案公司”。
三、解决路径:以“可验证交付”替代“经验依赖”
建议在下一轮结构件导入中,优先启动三项协同动作:
- 模具阶段介入DFM评审:要求供应商基于您的3D结构模型,输出模具分型图、关键尺寸过程能力分析及首五模试冲记录;
- 定义关键尺寸管控要求:例如屏蔽罩高度、弹片自由高度、屏蔽夹开口宽度等,应在采购技术协议中明确测量方法、抽样规则与判定基准;
- 启用批次级出厂检验报告:每批次提供关键尺寸实测数据(非仅合格/不合格),便于您快速定位产线异常是否源于来料波动。
以上动作,均在东莞市卓益精密“覆盖从模具设计、冲压生产到质检包装的一站式能力”服务范围内,适配通信模组、物联网模组、POS机等电子方案商的本地化协同需求。
四、何时需要专业支持?
当出现以下任一情形时,建议立即启动供应商联合排查:
- 同一型号屏蔽罩连续两批EMI测试结果出现明显偏差;
- 弹片在客户端SMT+插装全流程中出现批量组装异常;
- 屏蔽夹在整机老化测试后夹持性能显著下降。
此时,单纯更换批次无法根治问题,需回归模具状态、材料批次、冲压参数与检测方法四维归因——这正是定制化精密五金结构件供应商区别于标准件贸易商的核心价值所在。
五、结语:成本可控的前提,是价值可验证
屏蔽罩/屏蔽盖不是标准螺丝,弹片不是通用弹簧。它们的价值,体现在每一次EMI测试一次通过、每一万台设备零结构件召回、每一次模具复用节省交付周期。而这一切,始于对模具开发深度、冲压过程稳定性与检验闭环能力的清醒判断。
若您当前正面临上述任一运营挑战,欢迎提交具体型号与问题现象,我们将基于实际图纸与量产条件,提供可执行的协同改善路径。