电子模组专用屏蔽夹|跨团队或跨地区协作|使用与运维
发布时间:2026-10-05
为什么屏蔽夹在量产导入阶段常出现‘图纸合格、实装失效’?
某通信模组方案公司反馈:L6.5屏蔽夹图纸尺寸全部符合要求,但批量上板后部分夹臂无法稳定接触PCB接地焊盘。根本原因并非制造偏差,而是设计未明确SMT载带平整度要求、结构未参与热变形适配评估、采购未锁定包装形态与产线匹配性——三类角色在不同系统、不同地域推进,却未对齐同一份《屏蔽夹交付边界清单》。
本文不谈通用EMI原理,只聚焦真实协作断点:以东莞市卓益精密五金有限公司已量产的L4.4 / L6.5系列电子模组专用屏蔽夹为对象,结合其在通信模组、物联网模组等客户中的交付实践,梳理7项必须由硬件、结构、SMT工艺、采购四方共同确认的关键检查点。
一、必要条件:不可妥协的4项硬性边界(缺一即停)
- 材料与表面处理必须匹配SMT回流焊工艺
- 当前量产采用SPCC冷轧碳素钢或SECC镀锌钢板;表面处理限选镀锡、镀镍、预上锡或黑氧化。禁用可能引发热应力释放的高温后处理工艺,该要求已纳入出厂检测记录范围。
- 关键尺寸公差须标注于图纸基准位
- L型夹臂开口宽度、夹持高度、定位脚厚度等核心尺寸,须按±0.03mm标注,并明确GD&T基准体系。非基准位尺寸按行业常规放宽至±0.05mm,避免过度管控影响模具开发周期与成本。
- 共面性须独立检测并提供报告
- 所有批次提供CMM扫描报告,重点验证夹臂顶端三点共面性(非整板平面度)。该数据直接影响SMT贴片机吸嘴抓取成功率与贴装精度,是实际产线验证前置条件。
- 包装必须适配SMT自动送料设备
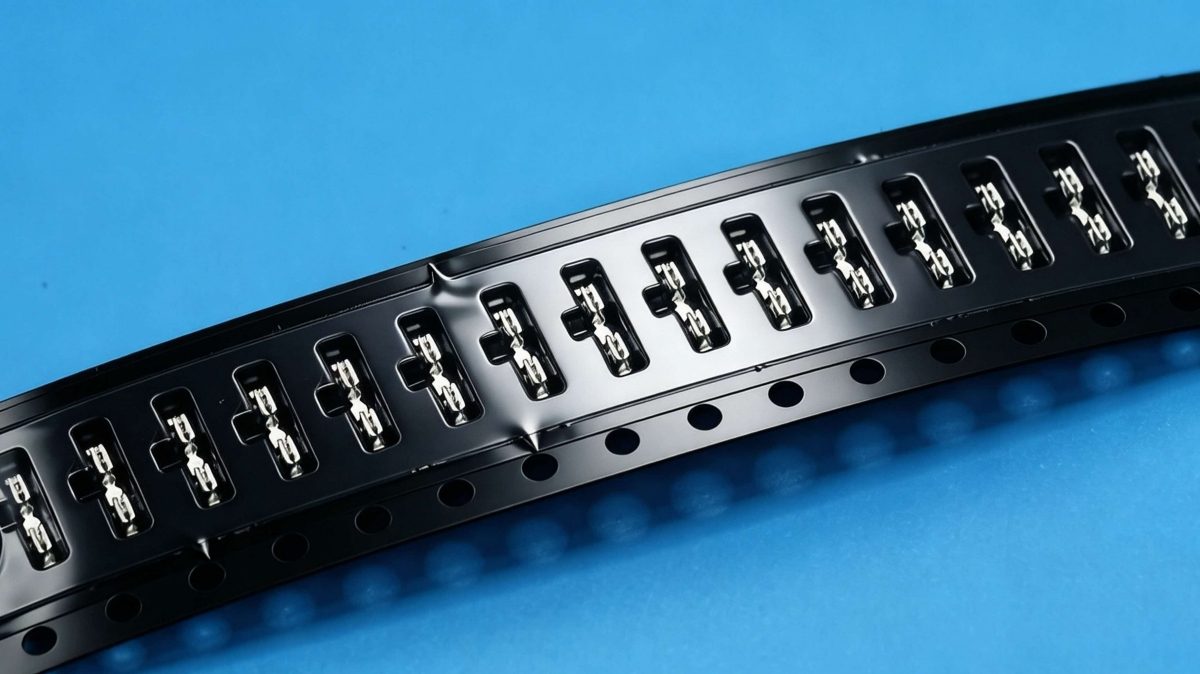
- 仅接受Embossed载带卷盘包装,不接受防静电袋+箱装形式。载带节距、齿形、压痕深度需与客户贴片机型号匹配;卓益支持按客户提供设备参数定制载带,但须在打样启动前书面确认。
---
二、可选条件:影响长期可靠性的3项延伸协同
- 接地触点强化处理(可选但强推荐)
- 若模组PCB接地焊盘为沉金或OSP工艺,建议在夹臂接触区增加局部导电漆或化学镍加厚处理,可提升多次插拔后的接地稳定性。此项需在模具开发阶段预留电镀挂点结构。
- 盐雾测试报告非强制,但建议纳入首样验收
- 卓益默认执行48h中性盐雾测试,若客户终端应用环境存在高湿高盐风险(如车载、户外IoT),建议将测试要求写入合同技术附件,并明确测试依据标准。
- 模具所有权归属须在合同中明示
- 模具由卓益自主开发完成,产权归属依双方协议约定。若客户后续切换代工厂,需提前30天书面申请模具移交——此为跨地区协作中常见的知识产权交接环节。
---
三、给实际使用者的操作建议
- 硬件工程师:在Gerber叠层文件中同步标注屏蔽夹安装区PCB铜厚、阻焊开窗尺寸及接地焊盘位置,避免单边依赖机械图纸;
- 结构工程师:验证夹臂弹性变形量是否满足模组外壳装配间隙,防止总装时因挤压导致回弹力衰减;
- SMT工艺工程师:索取卓益提供的载带样本,在贴片机做空跑验证,重点关注吸嘴抓取稳定性与脱料顺畅性;
- 采购负责人:首次订单须注明“含首样三维扫描比对报告+盐雾测试原始记录”,避免交付后补资料延误NPI节点。
---
结论
屏蔽夹不是标准件,而是嵌入电子模组电磁防护链的关键运动部件。其可靠性不取决于单一环节的精度,而取决于设计输入、模具开发、冲压过程、SMT适配、环境验证五环之间的信息闭环。东莞市卓益精密五金有限公司提供从L4.4/L6.5系列标准化接口到非标定制的全链路能力,但所有交付质量的前提,是客户侧跨职能团队在项目早期共同签署一份《屏蔽夹交付边界确认单》。
如您正在推进新模组NPI,欢迎联系卓益技术对接人,获取《L系列屏蔽夹协同检查表(Excel可编辑版)》及近期实测共面性数据参考。