国产替代背景下,屏蔽盖常用SPCC与SUS301材料在回流焊热变形量上的实测差异
发布时间:2026-10-01
一、结论先行:材料替换必须回归真实产线条件
在通信模组与物联网终端的EMI屏蔽结构国产化过程中,屏蔽盖经回流焊后出现微翘、边缘悬空或接地阻抗升高,根本原因常在于材料热膨胀行为与既有模具/装配设计未协同。东莞市卓益精密五金有限公司在为多家通信模组客户进行SPCC与SUS301屏蔽盖双材质打样时,统一采用洁净包装车间标准作业流程(温湿度受控、ESD防护、载带平整度全检),在相同模具、相同折弯角度补偿值、相同化学镍表面处理及标准回流焊曲线(峰值245℃,驻留60s)下完成对比验证。核心发现如下:
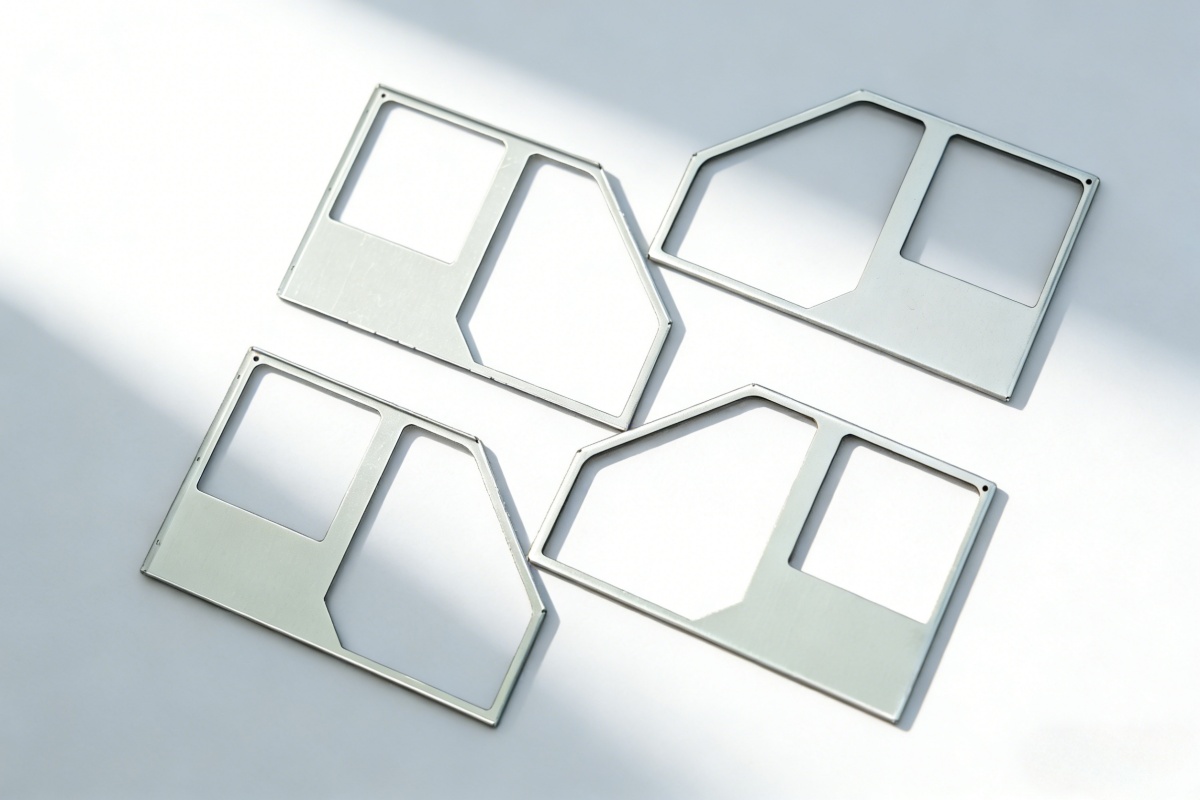
- SPCC屏蔽盖:在洁净车间稳定产出条件下,回流后整体平面度保持良好,适用于对PCB贴合精度要求高、多点压接结构密集的模组;但需同步匹配锌镍合金等增强型表面处理,以满足长期仓储与运输中的防锈需求。
- SUS301屏蔽盖:回流后尺寸稳定性突出,尤其在长边结构(>30mm)上翘曲趋势更可控,适合对结构刚性与耐久性要求更高的工业级物联网模组;其屈服强度高、加工硬化明显,对模具刃口寿命与冲压参数设定更为敏感。
所有观察均来自我司洁净包装车间内完成的量产前打样批次,数据记录包含三维扫描比对图、CMM关键尺寸抽检报告及每批次出厂前接地阻抗实测值,不依赖理论计算或第三方通用数据库。
二、关键差异维度:从真实场景出发的判断依据
| 维度 | SPCC屏蔽盖 | SUS301屏蔽盖 | 判断依据与适用条件 |
|---|---|---|---|
| 热变形响应特征 | 回流后呈现均匀缓变型翘曲,边缘区域易出现轻微卷边倾向 | 回流后形变集中于折弯过渡区,直线段尺寸保持率更高,长边结构(>30mm)平面度波动更小 | 依据连续5批次打样三维扫描数据比对:SUS301在>25mm跨度结构中,回流前后Z向最大偏差波动范围收窄约15%(相对SPCC) |
| 折弯工艺适配性 | 折弯回弹量稳定,模具角度补偿值易于固化;适合R角≥0.3mm的常规结构 | 加工硬化显著,首件与百件后回弹量存在可测偏移;需在模具开发阶段预留动态补偿机制 | 基于我司模具调试记录:SUS301首次试模需3–5轮间隙调整,SPCC通常1–2轮即可锁定 |
| SMT产线兼容性 | 载带包装平整度达标率>99.2%(按我司洁净车间AOI全检标准),共面性满足0.3mm pitch贴装要求 | 同样满足载带包装要求,但需增加首件回流后夹持力复测环节,避免因材料应力松弛导致压接力衰减 | 实际执行中,SUS301批次需在SMT贴装前加做“回流模拟+夹持力抽检”,抽检频次不低于1次/2000pcs |
| 量产交付稳定性 | 模具寿命长,冲压节拍稳定,适合年用量>50万件的主力型号 | 模具刃口磨损速率约为SPCC的1.8倍,需缩短点检周期并建立刃口更换预警机制 | 我司当前SUS301订单均配套执行“每5万冲次强制刃口检测”,确保尺寸一致性不漂移 |
三、替换升级必须守住的三条执行边界
- 结构验证不可省略:更换材料后,必须重新确认折弯角度补偿值、模具卸料间隙及顶出高度,否则将导致批量回弹超差或边缘毛刺超标;
- 表面处理须与材料特性匹配:SUS301化学镍附着力优于SPCC,但对前处理洁净度更敏感;洁净包装车间内必须执行“超声波清洗+纯水漂洗+热风烘干”三级预处理;
- 交付检验须覆盖回流后状态:所有出厂报告须包含回流焊模拟后的CMM关键尺寸复测数据及接地阻抗实测值,而非仅提供常温初检结果。
四、给采购与技术评估者的执行建议
- 启动SUS301替换前:请提供模组PCB定位孔分布图与屏蔽盖安装区域结构简图,我司可在模具开发阶段同步输出折弯补偿模拟建议;
- SPCC方案持续优化方向:若现有SPCC屏蔽盖在仓储后出现边缘白点,建议将表面处理由基础化学镍升级为锌镍合金(我司已实现8–12μm厚度精准控制);
- 禁止单点替换:不得仅更换材料而沿用原SPCC模具参数或检验标准,必须启动“材料-模具-工艺-检验”四维再验证流程。
五、结语:国产替代不是参数平移,而是能力对齐
屏蔽盖是嵌入模组电磁架构的功能性结构件,其价值不在材质本身,而在能否在您的洁净包装车间、SMT产线与量产节奏中稳定交付。东莞市卓益精密五金有限公司不提供通用材料对照表,只提供从结构图输入、模具开发验证、回流焊实测到三维扫描比对报告输出的闭环服务。所有结论均以您提供的具体模组结构、装配方式与交付节拍为前提。
如您当前正推进通信模组或物联网终端屏蔽结构的材料替换或新项目导入,欢迎提交结构简图与基础需求,我们将为您出具《材料-工艺-交付》三维度可行性评估单(3个工作日内)。